
Columnas que aprendieron a bailar: soportes de árbol para la deposición robótica de metal
En FDM, los soportes se retiran con alicates. En la deposición robótica de metal, hay que cortarlos con una sierra, porque el soporte queda soldado a la pieza.
Por Ilnar Galiullin, Desarrollador Senior de Software
Una columna cae directamente desde el saliente hasta la placa, a menos que algo se interponga en su camino. Un soporte de árbol es una columna que aprendió a bailar. Se inclina, se da la mano con sus vecinos y esquiva lo que se encuentra debajo.

Los árboles no son solo un experimento. Cura, PrusaSlicer, Bambu Studio y Meshmixer los incluyen para plásticos [1, 2, 3, 4], y Materialise los añadió a Magics para aplicaciones metálicas allá por 2014 [5]. Es una buena señal de que funcionan. Lo que me interesa es cuál es su lugar en la deposición robótica de metal, junto a las otras formas de sostener un saliente, y cómo los hace crecer mi generador.
Utillajes y fijaciones cortados por láser
La tienda de extensiones de ENCY ya cuenta con dos excelentes:
- Support generator: construye un utillaje mediante costillas X/Y entrelazadas perfiladas según la superficie de la pieza, con una placa base y un plano de corte plano.
- Cradle: genera utillajes de soldadura entrelazados cortados por láser desde la parte inferior de la pieza, con islas de sujeción y zonas de acceso para la soldadura.
Son rápidos, precisos, reutilizables y no consumen tiempo de arco eléctrico, funcionando genial junto con los soportes de árbol.
Lo que un utillaje no puede hacer es alcanzar un hueco o bolsillo debajo de la pieza, crecer junto a ella durante la fabricación o soportar un baño de soldadura sin convertirse en parte de él. Un arco necesita una base conductora y soldable, y una costilla de acero que recibe el baño de fusión se funde con él. Los soldadores utilizan barras de respaldo de cobre exactamente por esta razón, y también se han probado soportes de cobre extraíbles en DED (Deposición por Energía Dirigida) [6].

Los soportes depositados se construyen con el mismo programa, en las mismas coordenadas y crecen a la par con la pieza. Alcanzan cavidades profundas, disipan el calor y sostienen la pieza contra las deformaciones [7]. El precio a pagar es tiempo de arco, hilo de soldadura y una sierra.
Vienen en tres formas:
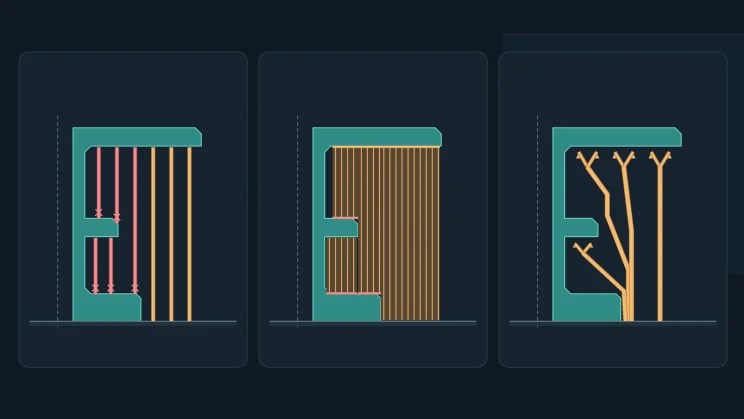
De izquierda a derecha:Columnas, una pared y un árbol sobre la misma media sección de la pieza de demostración. Las zonas rojas marcan dónde el soporte toca la pieza.
- Columnas: son simples y predecibles, pero inútiles cuando hay alguna parte de la pieza justo debajo.
- Paredes: son rígidas y, en la deposición por arco, pueden ser un cordón continuo (lo cual es una gran ventaja); el precio es el material y una gran área de contacto a limpiar.
- Árboles: tocan el saliente con puntas pequeñas, comparten troncos y esquivan obstáculos; el precio son ramas delgadas y más cálculos matemáticos.
Inclinar en lugar de soportar
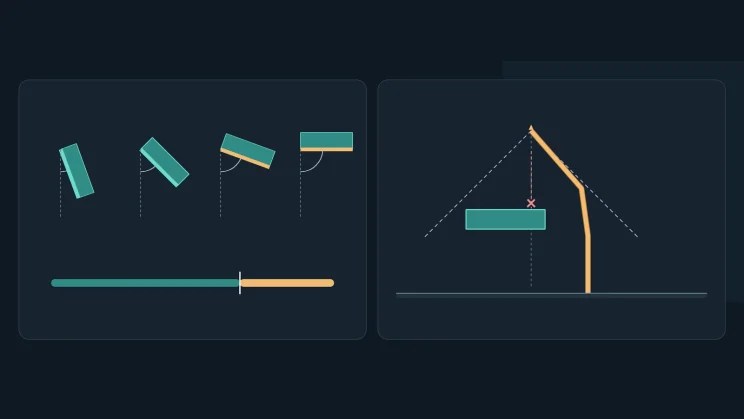
Un robot con un posicionador no imprime en 3D; imprime en algo más cercano a 6D. Inclina la pieza y un saliente se convierte en una pared. Inclina la antorcha y podrás depositar de lado. Los investigadores han llevado los salientes en soldadura por arco con hilo (WAAM) hasta los 105° de esta manera [8], han construido salientes sobre un sustrato fijo sin ningún tipo de soporte [9] y han eliminado los soportes casi por completo mediante el laminado multieje [10, 11].

Dentro de una cavidad, la antorcha inclinada colisiona con la propia pieza.
Esa libertad tiene un precio. Un posicionador tiene que transportar y orientar con precisión una pieza pesada, y dentro de geometrías cerradas una antorcha inclinada simplemente choca contra lo que se depositó previamente [8]. La detección de colisiones y la cinemática de la máquina para trayectorias multieje son complejas [10, 11]. Por ello, muchas celdas de trabajo se mantienen con capas planas y una antorcha fija, lo cual es simple y estable pero seguro solo hasta unos 15° de saliente [12]. Estudios en WAAM robótico señalan que, con deposición plana, los salientes casi horizontales aún pueden necesitar soportes temporales [13].
Mi regla general: inclina lo que puedas, corta un utillaje para lo que puedas alcanzar y haz crecer árboles para todo lo demás. Eso significa salientes sobre otras partes del modelo, cavidades y piezas pesadas que no se pueden voltear.
Cómo el generador hace crecer un árbol

1. Encontrar los salientes
Una cara necesita soporte si apunta hacia abajo y se inclina más que el ángulo de superficie respecto a la vertical. Las caras que descansan sobre la placa no lo necesitan, y las franjas muy finas a lo largo de los límites de las caras CAD se ignoran porque sus normales no son confiables. Las grietas del CAD se sellan primero; las hojas IGES abiertas y los escaneos se tratan como superficies de dos caras, por lo que también reciben soportes.
Sin embargo, las caras no lo son todo. Inclina un poco una brida y cada cara alrededor de su borde inferior será lo suficientemente inclinada, pero el borde mismo quedará flotando en el aire: la primera capa de la brida comienza ahí, sin nada debajo. Lo mismo ocurre con la punta de una esquina que apunta hacia abajo. Por lo tanto, el generador también busca bordes convexos que apunten hacia abajo y se mantengan más planos que el ángulo de superficie, así como los puntos más bajos, y coloca contactos a lo largo de ellos. Donde dicho borde simplemente continúa un saliente que ya tiene puntas, reutiliza estas últimas.
2. Colocar las puntas
Los contactos se muestrean en una cuadrícula con la separación elegida, cada uno a una pequeña distancia por debajo de su superficie. Dos contactos se cuentan como duplicados solo si se encuentran en el mismo parche local de superficie, de modo que dos superficies superpuestas a unos pocos milímetros de distancia conservan sus propias puntas.
3. Fusionar en el descenso
Todas las puntas forman un frente único que desciende capa por capa. En cada capa, los nodos que ya llevan más puntas van primero, y cada uno prueba primero con su vecino más cercano. Dos nodos se fusionan una capa más abajo en su centro ponderado (según la cantidad de puntas que lleva cada uno), si ambos pueden alcanzar ese punto dentro del ángulo máximo de rama sin tocar la pieza. Si ningún compañero funciona, el nodo baja recto, a menos que la pieza se interponga.
4. Esquivar obstáculos
Cuando el camino hacia abajo está bloqueado, una búsqueda en haz (beam search) toma el control (más detalles a continuación).
5. Fusionar y comprobar
Cada rama se convierte en una cápsula cónica y todas se fusionan en una malla cerrada. Las puntas que no pueden alcanzar la placa se listan en un registro en lugar de descartarse silenciosamente.
Dos ángulos dirigen todo este proceso y responden a diferentes preguntas:
- El ángulo de superficie decide dónde comienzan los soportes.
- El ángulo máximo de rama decide qué tan lejos se puede inclinar una rama en su descenso.
Ambos provienen del proceso de fabricación, no del algoritmo: una antorcha fija de arco e hilo es segura hasta unos 15° de saliente [12], las paredes delgadas en DED por láser se mantuvieron estables hasta unos 30° [14], y FDM suele funcionar bien con 45° o más.
Desde cada ruta parcial, la búsqueda prueba 25 ubicaciones en la siguiente capa: recto hacia abajo, más dos anillos de 12 direcciones cuyo radio proviene del ángulo de rama. Una ruta resulta costosa mientras la pieza permanezca debajo de ella; la distancia lateral y la longitud añaden un pequeño costo extra. La búsqueda conserva las 24 rutas más económicas y, por separado, la ruta más externa en cada una de las 12 direcciones. Sin eso, una ruta que debe desplazarse lateralmente bajo una cornisa ancha parecería demasiado costosa y se descartaría, incluso cuando sea la única salida. Una vez que la columna debajo de una ruta queda libre, el resto de la caída se verifica en un solo paso. Si no se encuentra nada, la búsqueda se ejecuta nuevamente con la mitad del paso, y un tronco que se quedó atascado tras una fusión se vuelve a dividir en sus puntas originales, cada una con su propia búsqueda.

Dónde NO encajan los árboles

- Grandes bases inferiores planas: necesitan muchas puntas y los árboles dejan un acabado de superficie inferior. Incluso los laminadores de consumo cambian a una rejilla normal bajo grandes salientes planos [3]. En metal, un utillaje, una pared o una placa suelen ser la mejor opción.
- Salientes pesados o muy calientes: las puntas finas soportan y conducen menos calor. Los soportes también sostienen la pieza contra la distorsión térmica [7], y un menor volumen de soporte puede significar mayor deformación: en la fusión por lecho de polvo, los soportes de tipo árbol muestran un compromiso claro entre el volumen de soporte y el desplazamiento de la pieza [18].
- Ramas altas y delgadas: los árboles muy dispersos pueden ser inestables y difíciles de imprimir [19]. En deposición por arco con hilo, una rama fina es una barra punto por punto, de unos 8 mm de grosor, construida con pausas de 33 a 75 segundos por gota según un estudio [20]; las reglas de diseño para WAAM advierten que los elementos largos, finos y sin soporte son difíciles de depositar [21]. El ancho del cordón determina la rama más delgada; el proceso determina la inclinación máxima.
- Sin salida: una cavidad sellada no se puede soportar desde la placa con nada, sea un árbol o no. Las ramas solo van hacia abajo, por lo que el generador marca esas puntas como inalcanzables en lugar de simular que las soporta.
- Seis ejes: si la pieza o la antorcha se pueden inclinar, el mejor soporte puede ser no tener ninguno.
Pruébalo
El generador funciona como una extensión para ENCY 3. ENCY cuenta con una tienda de extensiones, por lo que probarlo en tu propia pieza requiere un solo clic: «Instalar en ENCY» en su página.
https://apps.encycam.com/extension/encytreesupports
Bonus (para quienes leyeron hasta aquí): La pieza que quería ser bailarina

Antes de hacer crecer un bosque, vale la pena preguntarse si una rotación elimina el saliente, por lo que la extensión también busca orientaciones óptimas de fabricación. Comprueba 84 direcciones casi uniformes en una red esférica basada en la espiral áurea [22], además de las caras planas grandes de la pieza y los ejes principales.
En la pieza de demostración pedí el mínimo de soportes. Probó 112 direcciones y encontró una inclinación de 59°. Eso redujo la pieza de 68 contactos a 17, y de un bosque de 256 ramas a solo 43: un 90% menos de soporte. Las caras ahora son lo suficientemente inclinadas, por lo que lo poco que queda sostiene los bordes inferiores de la tapa, el cuello y la brida. A la pieza le encantó: se elevó sobre un borde de su brida, como una bailarina de puntillas.
Para la deposición por arco, esa es una primera capa terrible: una superficie de contacto diminuta, una vía de disipación de calor deficiente y buena suerte intentando sujetarla con mordazas. La investigación en orientación para WAAM maximiza deliberadamente el área de la primera capa [23]. Por lo tanto, la búsqueda ofrece una clasificación de opciones, no una decisión final.
Las columnas aprendieron a bailar; la pieza quería ser bailarina; pero el ingeniero sigue siendo quien elige la música.
Referencias
- UltiMaker Cura 5.4.0 release notes: the new tree support contributed by Thomas Rahm, 2023. https://github.com/Ultimaker/Cura/releases/tag/5.4.0
- Prusa Research. PrusaSlicer 2.6 is here: organic supports, 2023. https://blog.prusa3d.com/prusaslicer-2-6-is-here-organic-supports-text-embossing-new-cut-tool-and-more_79322/
- Bambu Lab Wiki. Support (tree hybrid style). https://wiki.bambulab.com/en/software/bambu-studio/support
- R. Schmidt, N. Umetani. Branching Support Structures for 3D Printing. ACM SIGGRAPH 2014 Studio. https://doi.org/10.1145/2619195.2656293
- Materialise. Materialise Introduces New Release of Magics: Feel the Power of Improved Efficiency with Magics 19 (new Tree Supports module), press release, 21 October 2014. https://www.materialise.com/en/news/press-releases/magics-improved-efficiency
- B. Yun, K.-Y. Lee, K.-Y. Shin, D.-S. Shim. Enabling overhang fabrication in directed energy deposition using removable supports: Thermal behavior and down-skin surface formation. Journal of Materials Research and Technology 42, 8270–8288, 2026. https://doi.org/10.1016/j.jmrt.2026.05.101
- K. Bartsch, C. Emmelmann. Enabling Cost-Based Support Structure Optimization in Laser Powder Bed Fusion of Metals. JOM 74(3), 1126–1135, 2022. https://doi.org/10.1007/s11837-021-05055-5
- J. L. McNeil, J. J. Penney, M. Lamsey et al. Extending wire-arc directed energy deposition using non-gravity aligned (NGA) torch methods. Journal of Manufacturing Processes 152, 139–153, 2025. https://doi.org/10.1016/j.jmapro.2025.07.062
- L. D. Evjemo, G. Langelandsvik, S. Moe, M. H. Danielsen, J. T. Gravdahl. Wire-arc additive manufacturing of structures with overhang: Experimental results depositing material onto fixed substrate. CIRP Journal of Manufacturing Science and Technology 38, 186–203, 2022. https://doi.org/10.1016/j.cirpj.2022.04.006
- C. Dai, C. C. L. Wang, C. Wu, S. Lefebvre, G. Fang, Y.-J. Liu. Support-free volume printing by multi-axis motion. ACM Transactions on Graphics 37(4), 2018. https://doi.org/10.1145/3197517.3201342
- T. Zhang, G. Fang, Y. Huang, N. Dutta, S. Lefebvre, Z. M. Kilic, C. C. L. Wang. S³-Slicer: A General Slicing Framework for Multi-Axis 3D Printing. ACM Transactions on Graphics 41(6), 2022. https://doi.org/10.1145/3550454.3555516
- C. Greer, A. Nycz, M. Noakes, B. Richardson, B. Post, T. Kurfess, L. Love. Introduction to the design rules for Metal Big Area Additive Manufacturing. Additive Manufacturing 27, 159–166, 2019. https://doi.org/10.1016/j.addma.2019.02.016
- L. Yuan, Z. Pan, D. Ding, Z. Yu, S. van Duin, H. Li, W. Li, J. Norrish. Fabrication of metallic parts with overhanging structures using the robotic wire arc additive manufacturing. Journal of Manufacturing Processes 63, 24–34, 2021. https://doi.org/10.1016/j.jmapro.2020.03.018
- P. Gradl, A. Cervone, P. Colonna. Influence of build angles on thin-wall geometry and surface texture in laser powder directed energy deposition. Materials & Design 234, 112352, 2023. https://doi.org/10.1016/j.matdes.2023.112352
- C. Eloy. Leonardo’s rule, self-similarity, and wind-induced stresses in trees. Physical Review Letters 107, 258101, 2011. https://doi.org/10.1103/PhysRevLett.107.258101
- C. D. Murray. The physiological principle of minimum work. PNAS 12(3), 207–214, 1926. https://doi.org/10.1073/pnas.12.3.207
- J. Vanek, J. A. Garcia Galicia, B. Benes. Clever Support: Efficient Support Structure Generation for Digital Fabrication. Computer Graphics Forum 33(5), 117–125, 2014. https://doi.org/10.1111/cgf.12437
- S. Weber, J. Montero, M. Bleckmann, K. Paetzold. Parametric design optimisation of tree-like support structure for the laser-based powder bed fusion of metals. Journal of Manufacturing Processes 84, 660–668, 2022. https://doi.org/10.1016/j.jmapro.2022.09.063
- J. Dumas, J. Hergel, S. Lefebvre. Bridging the Gap: Automated Steady Scaffoldings for 3D Printing. ACM Transactions on Graphics 33(4), 2014. https://doi.org/10.1145/2601097.2601153
- V.-A. Silvestru, I. Ariza, J. Vienne et al. Performance under tensile loading of point-by-point wire and arc additively manufactured steel bars for structural components. Materials & Design 205, 109740, 2021. https://doi.org/10.1016/j.matdes.2021.109740
- H. Lockett, J. Ding, S. Williams, F. Martina. Design for Wire + Arc Additive Manufacture: design rules and build orientation selection. Journal of Engineering Design 28(7–9), 568–598, 2017. https://doi.org/10.1080/09544828.2017.1365826
- Á. González. Measurement of Areas on a Sphere Using Fibonacci and Latitude–Longitude Lattices. Mathematical Geosciences 42, 49–64, 2010. https://doi.org/10.1007/s11004-009-9257-x
- Y. Alomari, M. T. Birosz, M. Andó. Part orientation optimization for Wire and Arc Additive Manufacturing process for convex and non-convex shapes. Scientific Reports 13, 2203, 2023. https://doi.org/10.1038/s41598-023-29272-x
La nueva funcionalidad de luces está disponible en ENCY a partir de la versión 3.1.3. Pruebe ENCY en un proyecto real y compruebe su rendimiento con sus piezas y láminas de material.Conozca el software CAD/CAM ENCY


